

تحليل ختم الصفائح المعدنية النحاسية المخصصة والأجزاء المختومة من البرونز للمفاتيح الكهربائية والمرحلات والمحطات الطرفية
Aug 24, 2026
يتم استخدام النحاس والبرونز الفوسفوري C2680 على نطاق واسع في ختم الصفائح المعدنية النحاسية للمحطات الكهربائية، والاتصالات الزنبركية، ومكونات التتابع، وأجزاء الموصل، ومكونات المفاتيح. يؤثر اختيار المواد، وتصميم القالب التدريجي، والتحكم في الطلاء، وتعويض الزنبرك، وإدارة الأزيز بشكل مباشر على قوة الاتصال، ودقة الأبعاد، وأداء التوصيل الكهربائي على المدى الطويل-.
C2680 النحاس والبرونز الفوسفور للختم الكهربائي
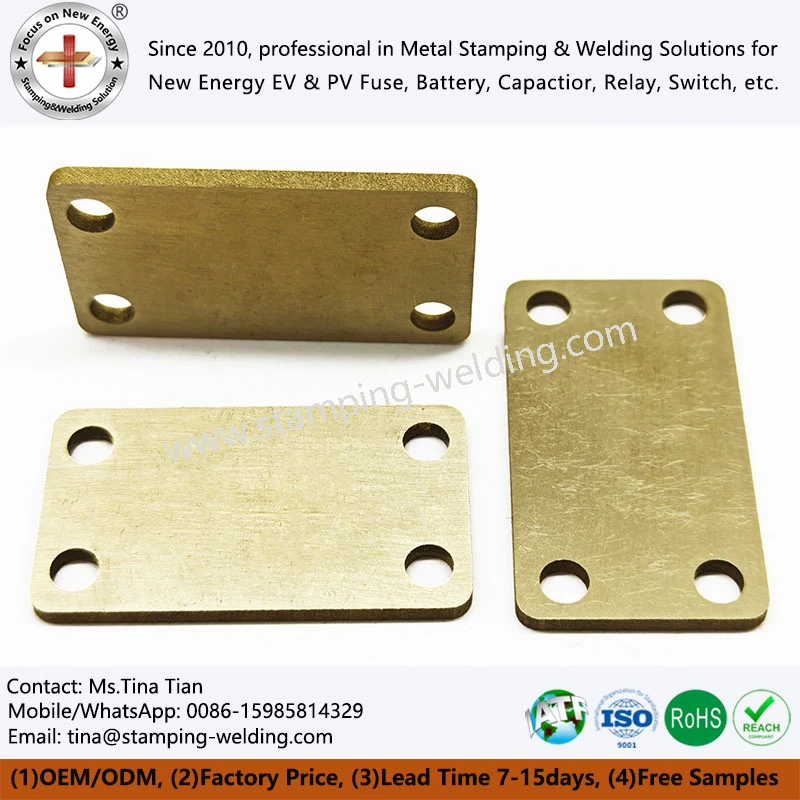
يوفر النحاس C2680 توازنًا عمليًا بين التوصيل الكهربائي والليونة وقابلية التشكيل. إنها مناسبة للمحطات الطرفية والموصلات الموصلة ومكونات المفاتيح والأجزاء الكهربائية المشكلة.
يوفر برونز الفوسفور مرونة أفضل ومقاومة للتعب، مما يجعله مناسبًا لوصلات الزنبرك والمكونات التي تتطلب إدخالاً متكررًا أو ضغطًا أو تبديلًا.
| مادة | الخصائص الرئيسية | الأجزاء النموذجية |
| C2680 نحاس | الموصلية الجيدة والقابلية للتشكيل | المحطات والموصلات وأجزاء التبديل |
| الفوسفور البرونزي | الانتعاش المرن ومقاومة التعب | اتصالات الربيع، ومحطات التتابع |
| C1100 النحاس | الموصلية الكهربائية عالية جدا | لوحات موصلة، محطات |
ينبغي أخذ سمك المادة، ودرجة الحرارة، واتجاه الحبوب، والخواص الميكانيكية في الاعتبار أثناء تصميم القالب والتشكيل.
الختم التدريجي للمحطات الكهربائية
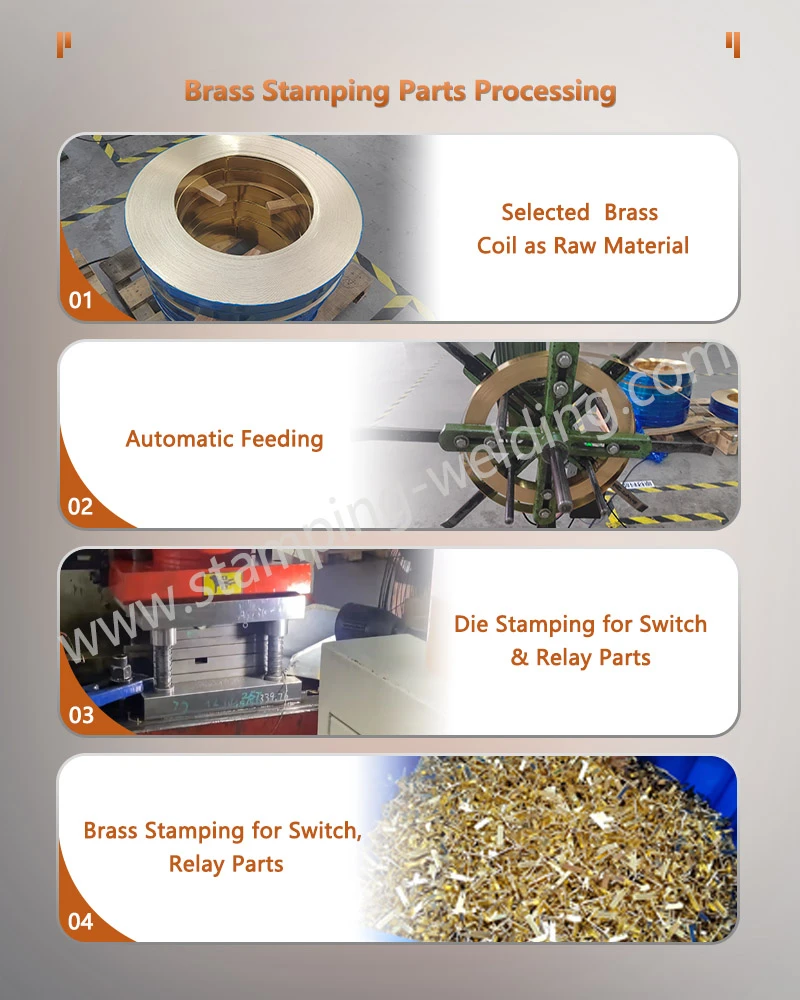
يمكن أن يجمع الختم التدريجي عالي السرعة- بين عمليات الثقب والتقطيع والثني والتشكيل والعملة.
تتضمن متغيرات العملية الرئيسية ما يلي:
- شريط تغذية الملعب ودقة تحديد المواقع
- تحديد المواقع الطيار
- نصف قطر الانحناء وارتفاع التشكيل
- تعويض سبرينجباك
- ارتداء الأداة والمحاذاة
- اتساق سمك المادة
يتم استخدام الختم التجريبي للتحقق من موضع الثقب، وزاوية الانحناء، وارتفاع التلامس، والتسطيح، والأبعاد الهامة الأخرى قبل الإنتاج الضخم.
Springback والتحكم في الأزيز
يتأثر Springback بدرجة حرارة المادة، والسمك، ونصف قطر الانحناء، واتجاه الحبوب، وتسلسل التشكيل. بالنسبة للمحطات الدقيقة والوصلات الزنبركية، يجب أن تأخذ عملية التشكيل في الاعتبار الاسترداد المرن للمادة قبل إطلاق الأدوات النهائية.
يتم التحكم في تكوين الأزيز من خلال:
- لكمة ويموت التخليص
- حالة حافة الأداة
- قم بالثقب-إلى-محاذاة القالب
- صلابة المواد وسمكها
- تسلسل القطع
- فترات صيانة الأداة
يمكن التحقق من الأبعاد الحرجة باستخدام القياس البصري، أو أجهزة القياس، أو فحص CMM. يجب تحديد متطلبات ارتفاع الثقب وفقًا لمتطلبات التجميع والاتصال الكهربائي - الخاصة بالعميل.
طلاء الذهب والفضة والقصدير الانتقائي
يتم اختيار طلاء السطح وفقًا لتيار التلامس، وتكرار التزاوج، وظروف التآكل، ومتطلبات اللحام، ومتطلبات الواجهة الكهربائية لختم الصفائح المعدنية النحاسية.
| تصفيح | الوظيفة الرئيسية | تطبيق نموذجي |
|---|---|---|
| فضي | الموصلية الكهربائية العالية | اتصالات الطاقة والمفاتيح |
| ذهب | واجهة اتصال مستقرة | محطات الإشارة وجهات الاتصال الحالية-المنخفضة |
| القصدير | قابلية اللحام والحماية من التآكل | المحطات الكهربائية |
يمكن أن يؤدي الطلاء الانتقائي إلى تقييد الطلاء على مناطق التلامس الوظيفية، مما يقلل من استهلاك-المعادن الثمينة. يمكن استخدام اختبار XRF للتحقق من سمك-الطلاء غير المدمر-، بينما يمكن للتحليل المقطعي-التحقق من طبقات الطلاء الفردية.
هل تحتاج إلى طلاء يمكن التحكم فيه وهندسة الاتصال للمحطات المختومة؟
طلب تصفيح ومراجعة سوق دبي المالي

ختم طرفي دقيق للمفاتيح والمرحلات
يمكن تصميم المكونات النحاسية والبرونزية المختومة بفتحات وفتحات وعلامات تبويب ومناطق تلامس ومقاطع زنبركية ونقاط اتصال مشكلة مدمجة.
بالنسبة لتطبيقات التبديل والترحيل، تتضمن المعلمات الهندسية الرئيسية عادةً ما يلي:
- موقف الاتصال وارتفاع الاتصال
- قوة الربيع والنزوح
- أبعاد الإدراج الطرفية
- التفاوت في الفتحات والفتحات
- التسطيح بعد التشكيل
- ارتفاع لدغ
- تغطية الطلاء وسمك
بالنسبة للمكونات التي تتطلب حركة ميكانيكية متكررة، يجب تقييم قوة الزنبرك والتشوه الدائم معًا بدلاً من الاعتماد فقط على فحص الأبعاد.
مراقبة الجودة لختم محطة OEM
يمكن أن تتضمن خطة جودة الإنتاج التحقق من المواد وفحص الأبعاد وقياس الطلاء واختبار قوة الزنبرك والفحص البصري النهائي.
تشمل الضوابط النموذجية ما يلي:
- التحقق من درجة المواد وسمكها
- أول-قطعة وجارٍ-فحص الأبعاد
- قياس CMM للهندسة الحرجة
- الفحص البصري للنتوءات والعيوب السطحية
- قياس سماكة طلاء XRF-.
- اختبار قوة الربيع والإزاحة
- تحديد الكمية وتتبع الإنتاج
بالنسبة لمشاريع السيارات، يمكن مواءمة الوثائق مع متطلبات IATF 16949 وAPQP وPPAP وPFMEA وControl Plan وMSA وSPC حيثما يحددها العميل.
سير عمل هندسة وإنتاج OEM
يمكن تنظيم سير عمل التصنيع على النحو التالي:
مراجعة الرسم ثنائي/ثلاثي الأبعاد ← تحليل سوق دبي المالي ← اختيار المواد ← تصميم القالب التدريجي ← تجربة الأداة ← فحص العينة ← التحقق من صحة العميل ← الإنتاج الضخم
بالنسبة لمشروعات المرحلة المبكرة-، يمكن استخدام القطع بالليزر أو التصنيع باستخدام الحاسب الآلي لأجزاء النماذج الأولية قبل اكتمال أدوات الإنتاج. يتيح ذلك للمهندسين التحقق من أبعاد التثبيت وواجهات التجميع قبل الاستثمار التدريجي في القالب.
بالنسبة لأدوات الإنتاج، يمكن أن يدمج تصميم القالب عمليات متعددة لتقليل المعالجة الثانوية والحفاظ على موضع الجزء الثابت طوال تسلسل الختم.

تطبيقات في المكونات الكهربائية والسيارات
مخصصختم الصفائح المعدنية النحاسيةيتم تحديدها عادة لـ:
- المفاتيح الكهربائية: الأطراف، الأجزاء الموصلة، وصلات الزنبرك، ومكونات التوصيل
- المرحلات: أطراف ثابتة، ومجموعات زنبركية ديناميكية، ودعامات موصلة
- الموصلات: المحطات الطرفية، ودعامات الاتصال، والمكونات الحاملة الحالية-.
- الموصلات: محطات مختومة وواجهات التزاوج
- الأنظمة الكهربائية للسيارات: أطراف التوصيل ومكونات التبديل
- الضوابط الصناعية: محطات التتابع، ومكونات التبديل، والأجزاء الهيكلية الموصلة
يجب اختيار خصائص المواد والهندسة والطلاء والزنبرك وفقًا للحمل الكهربائي الفعلي ومتطلبات الدورة الميكانيكية وظروف التجميع.
التعليمات
س: كيف يتم التحكم في Springback في ختم النحاس؟
ج: يتم التحكم في Springback من خلال درجة حرارة المادة، ونصف قطر الانحناء، وتسلسل التشكيل، وتعويض القالب. يتم قياس الأجزاء المختومة التجريبية - ويتم ضبط الأدوات وفقًا لنتائج الأبعاد الفعلية.
س: كيف يتم قياس سمك الطلاء على المحطات المختومة؟
ج: يوفر XRF قياس سمك-الطلاء غير المدمر-. يمكن إضافة التحليل المقطعي-عندما تتطلب طبقات الطلاء الفردية أو ظروف الواجهة التحقق.
س: هل يمكن للمحطات النحاسية استخدام طلاء الفضة أو الذهب الانتقائي؟
ج: نعم. يستخدم الطلاء الانتقائي الفضة أو الذهب في مناطق الاتصال الكهربائية المحددة مع ترك-المناطق غير الوظيفية غير مطلية، مما يساعد في التحكم في استهلاك-المعادن الثمينة.
س: هل يمكن إنتاج النماذج الأولية قبل تطوير القالب التدريجي؟
ج: نعم. يمكن استخدام القطع بالليزر أو التصنيع باستخدام الحاسب الآلي أو ختم النموذج الأولي للتحقق من هندسة الأجزاء وواجهات التجميع والأبعاد الوظيفية قبل إصدار أدوات الإنتاج.
اتصل بنا
اتصل بنا وتزويدنا برسوماتك أو مواصفاتك لاختيار المواد على يد خبراء، ومراجعة عملية الختم، والحصول على عرض أسعار مباشر من المصنع -لشركة OEM.


